DINSEN түтүгүКуур бизнесине басым жасайт. Бай тажрыйбасы жана алдыңкы технологиясы менен анын продукцияларына ийкемдүү темир түтүктөр, чоюн түтүктөр (ошондой эле SML түтүгү деп аталат), түтүк фитингдери жана муфталар ж.б. кирет, алар инфраструктурада, курулушта, суу менен камсыздоодо, мейманканада, аэропортто жана энергетикада кеңири колдонулат. Ал көптөгөн ири долбоорлор үчүн ишенимдүү куур чечимдерин жеткирүүчү болуп саналат.
Түтүк өткөргүчтү өндүрүү процесси
1.Чийки затты эритүү
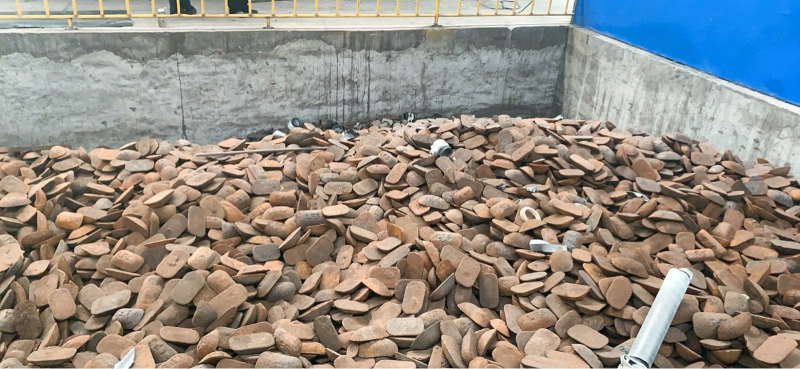
Түтүктөрдү жана фитингдерди өндүрүү үчүн чийки зат чоюн.
Аксессуарлар үчүн №15 темир, ал эми түтүктөр үчүн №20 темир талап кылынат.
Төмөндөгү сүрөттө электр меши көрсөтүлгөн, ал нан чоюнун эритилген чоюнга айландыруу үчүн электр энергиясын колдонот.
Чоюн
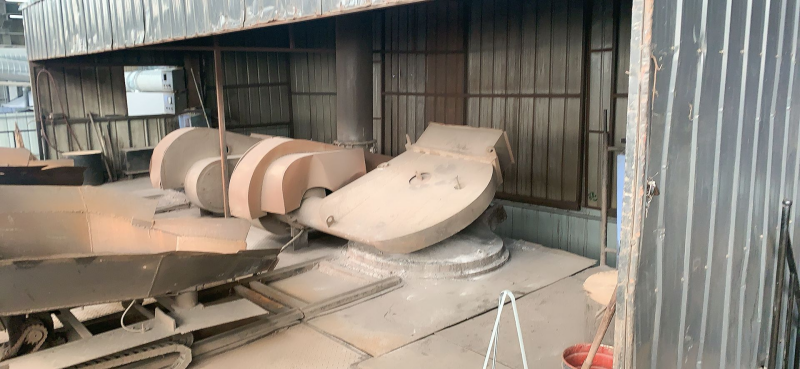
Электр меши
2.Борбордон четтетүүчү куюу
Зарылчылыкка жараша центрифуга үчүн тиешелүү диаметрдеги түтүк калыбын алдын ала алмаштырыңыз.
Эриген темир жогорку ылдамдыкта айлануучу центрифуга калыпка ичинен сыртка карай агым каналы аркылуу куюлат.
Эриген темирдин көлөмү куюлган түтүктүн диаметрине жараша эсептелет.
Түтүк калыпка салынып, муздагандан кийин, ал түтүк калыптан суурулуп алынат, ал эми сапат инспектору анын сырткы көрүнүшүн текшерип, таразалайт. Тажрыйбалуу адистер андан аркы ишти улантышат.
Түтүктүн калыптары 3 метрден чоң, бул баштын же куйруктун тегиз эмес пайда болгон бөлүктөрүн кийинчерээк кесүүгө ыңгайлуу.
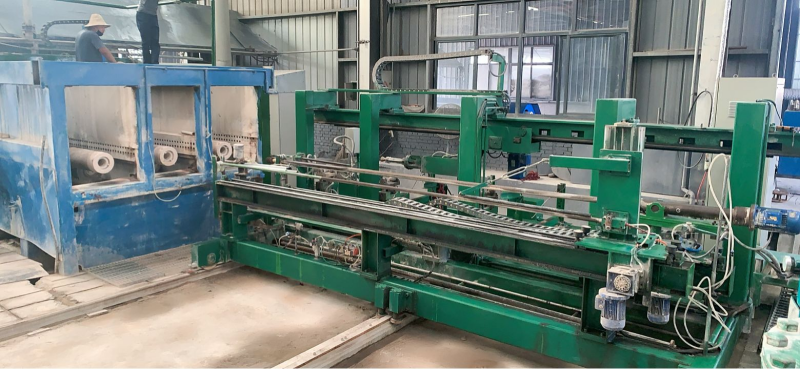
Центрифуга
3. Түтүктөрдү кесүү, текшерүү жана жылтыратуу
Квалификациялуу түтүктөрдү тандап алгандан кийин, жумушчулар түтүктүн натыйжалуу узундугун 3 м бойдон сактоо үчүн башындагы жана куйругундагы тегиз эмес формадагы бөлүктөрүн кесип салышат.
Кесүү аяктагандан кийин, кайра эритүү үчүн дубалынын калыңдыгы бирдей эмес жана эллиптикалык деформациясы бар түтүктөрдү тандоо максатында дагы бир текшерүү жүргүзүлөт.
Жылтыратуу үчүн түтүктүн ичин да, сыртын да жылмакай жана кийинки сырдоо үчүн ыңгайлуу болушун камсыз кылуу үчүн жылтыратуу керек.
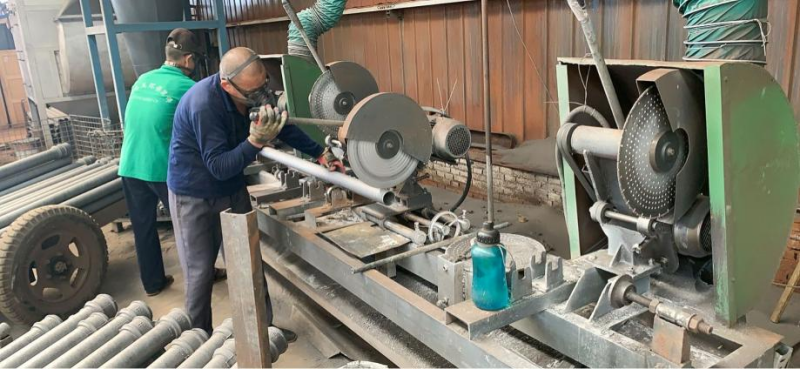
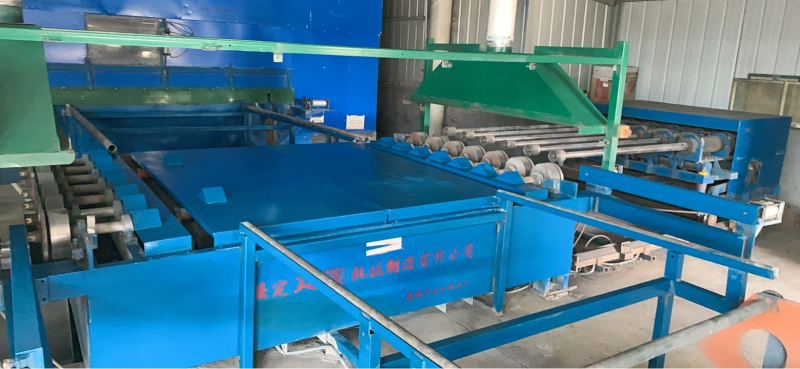
Майдалоочу машина
4. Ички жана тышкы чачыратуу
Жылтыратылган түтүктүн ички дубалы өзгөчө жылмакай жана таза кармалышы керек. Кургатып жана ысыткандан кийин, ички дубал коррозияга каршы каражат менен иштетилет, башкача айтканда, сары эпоксиддик боёк менен чачылат.
Ошол эле операция сыртында да жасалат, кызгылт-күрөң эпоксиддик боёк чачыратылат.
Завод продукциянын касиеттери EN877 талаптарына жооп берерин камсыз кылуу үчүн үзгүлтүксүз үлгүлөрдү алып, партиясын текшерип турат.
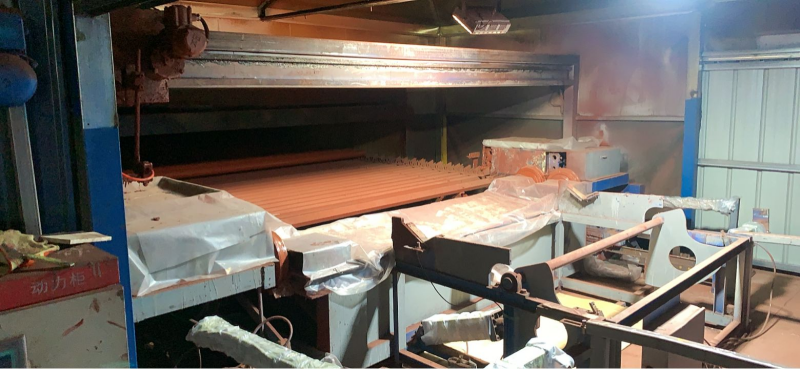
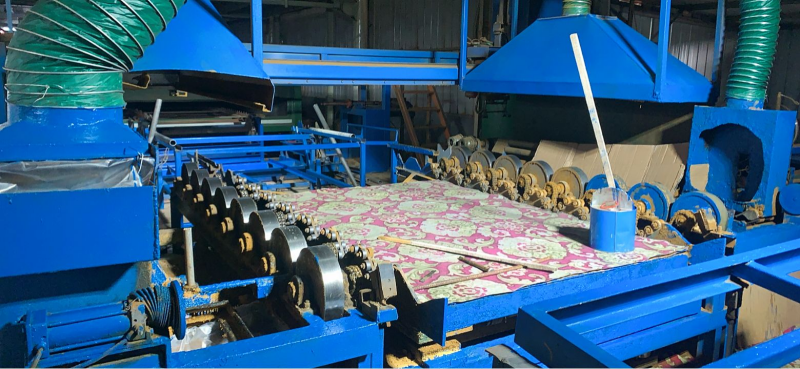
5. Кургатуу, кыркуу, чачуу, таңгактоо
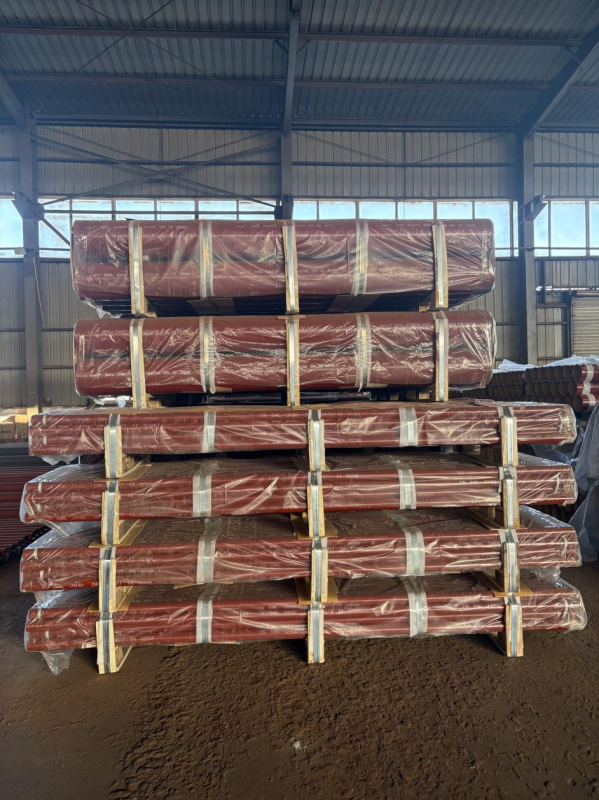
Боёкту ичине жана сыртына чачкандан кийин, боёктун жабышуусун камсыз кылуу үчүн түтүк кургатылып, кургатылышы керек.
Кургагандан кийин, жумушчулар боёктун жакшы жабылышын жана кооздугун камсыз кылуу үчүн түтүктүн боёгун, айрыкча эки учун оңдошот.
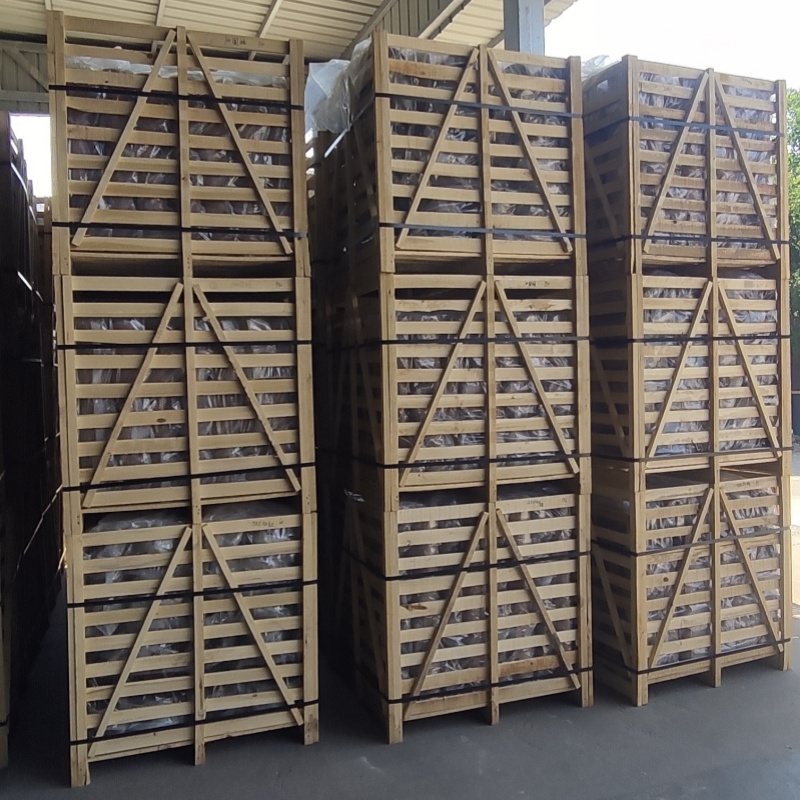
Акырында, түтүккө кардардын соода белгиси чачыратылып, кардардын адаттарына ылайык таңгакталат.
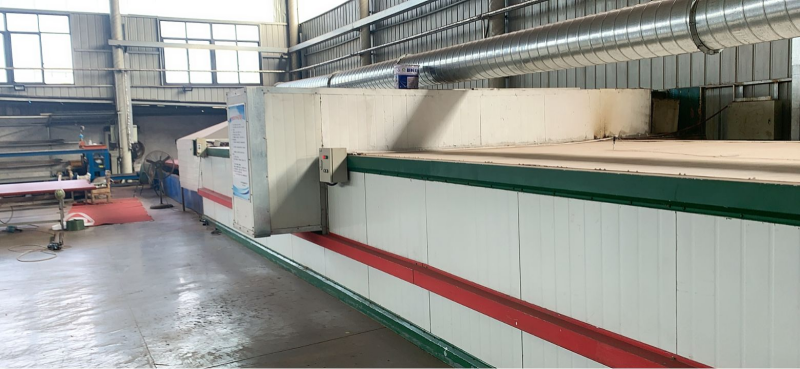
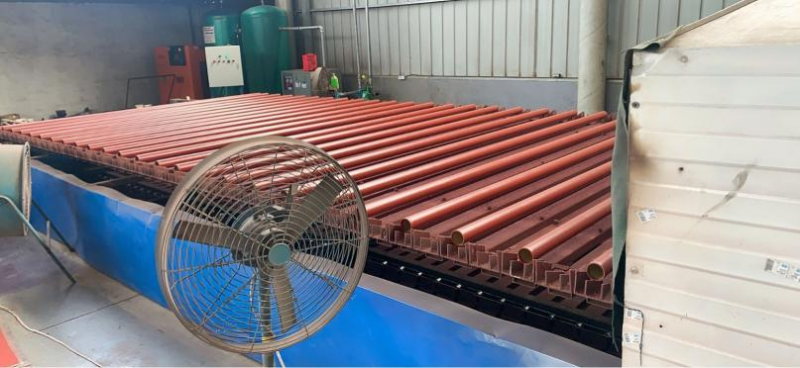
Кургаткыч
Аксессуарларды өндүрүү процесси
1. Калыпты даярдоо
Учурда DINSEN бардык моделдердеги жана мүнөздөмөлөрдөгү калыптарга ээ. Завод өндүрүштү уюштурган сайын, калыптагы куюу жана партиянын номери өзгөртүлүшү керек, андан кийин жумушчулар калыпты алгандан кийин өндүрүштү баштай алышат.
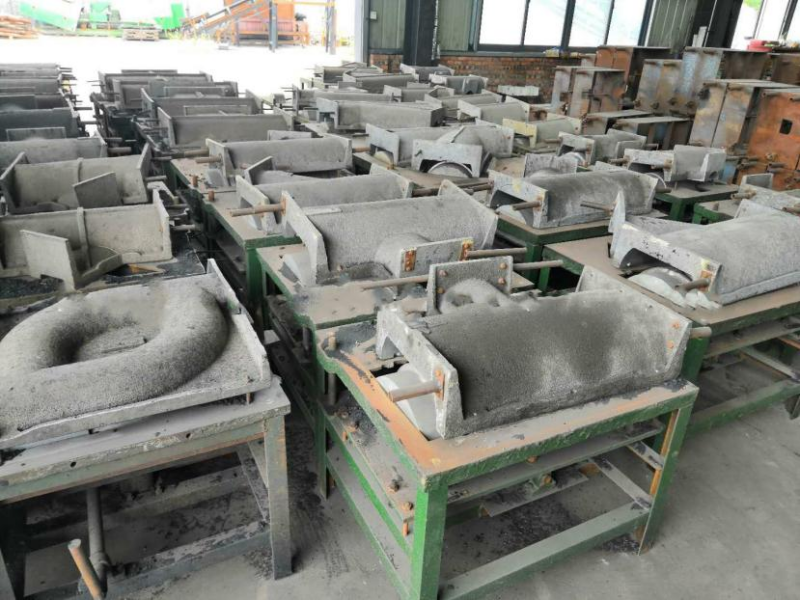
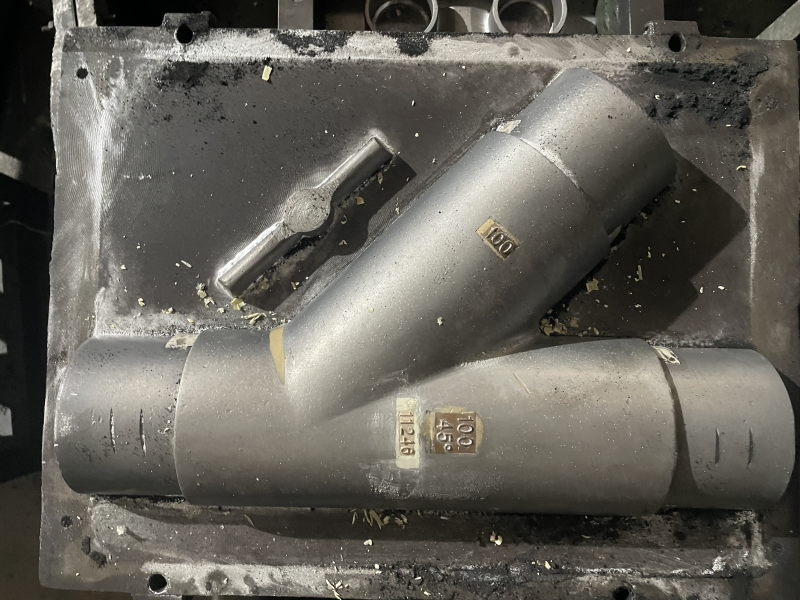
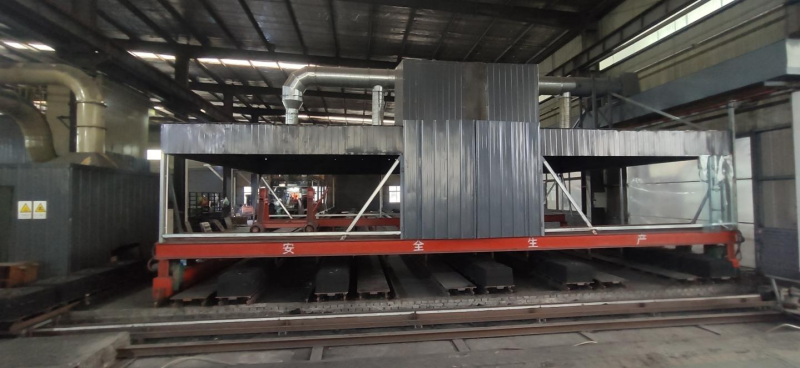
2. Кол менен куюу, Автоматташтырылган түтүк өндүрүш линиясы
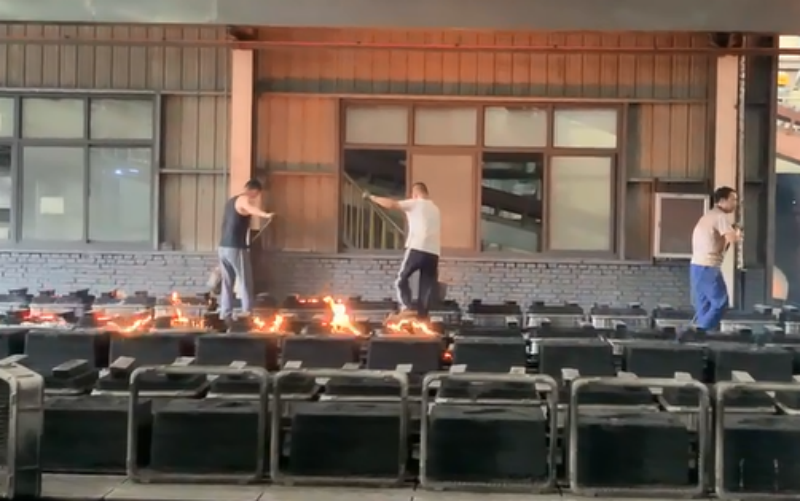
Жумушчулар үстүнкү жана астыңкы калыптарды жалпак тарелкага салып, үстүнө кум кутучасын коюп, аны кум менен толтуруп, тыгыздап, тегиз кырып салышат. Андан кийин үстүнкү жана астыңкы калыптарды бириктирип, бекитишет, эритилген темирди куюп бүткөндөн кийин, алар бир эле учурда калыпка салынат.
Ар бир жумушчу күнүнө орто эсеп менен 300 кг түтүк арматурасын чыгара алат, анткени калыптын тез-тез алмашуусу заводдун өндүрүш графигине гана эмес, жумушчулардын өндүрүмдүүлүгүнө да түздөн-түз таасир этет.
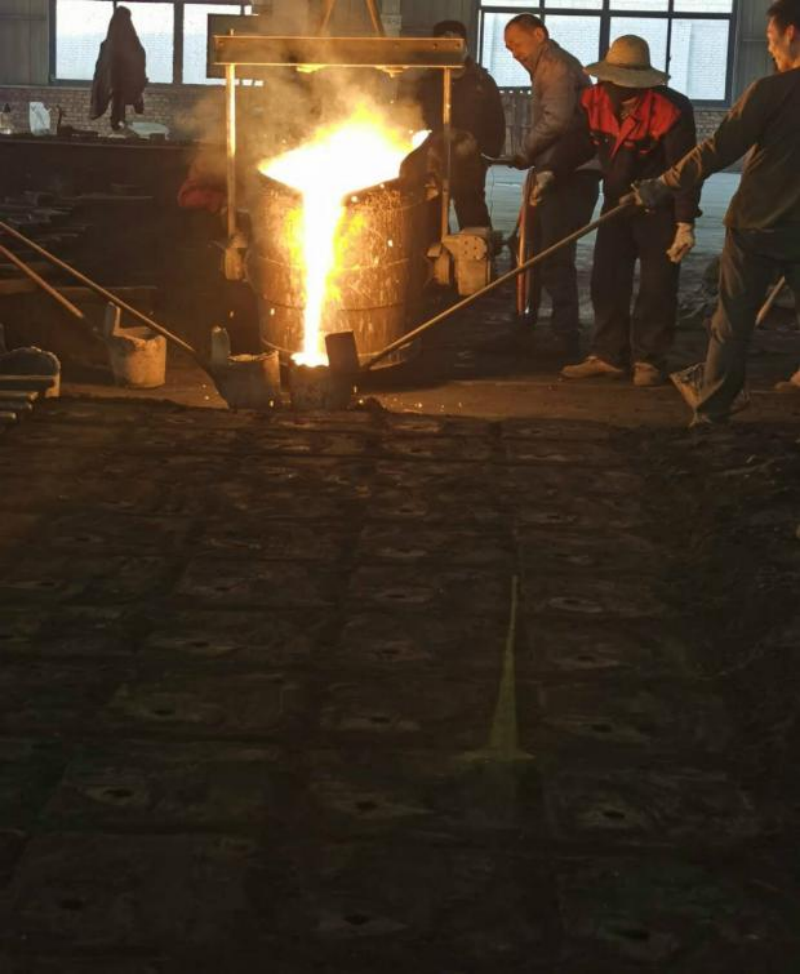
Автоматташтырылган түтүк өндүрүү линиясы, кол менен куюу
Салттуу кол менен кум куюу процесси менен салыштырганда, анын эң чоң өзгөчөлүгү - ал жумушчу күчүн жана материалдык ресурстарды керектөөнү минималдаштырып, өндүрүштүн натыйжалуулугун максималдуу түрдө жогорулатат, бул продукциянын сапатынын стандарттарга жана спецификацияларга шайкеш келишин камсыздайт, бул өндүрүштүн натыйжалуулугун бир топ жогорулатат жана продукцияны өндүрүү циклин кыскартат.
3. Кол менен майдалоо
Тетиктердин тышкы өлчөмдөрүн камсыз кылуу шартында, жумушчулар беттеги дарбазаларды, көтөргүчтөрдү, жаркылдоочу түтүктөрдү, бүктөлмөлөрдү жана калыпка түшкөн кумду майдалоо жолу менен алып салышы керек. Куюунун, ачкыч тешиктердин же кумдун жетишсиздигинен улам келип чыккан эттин жетишсиздиги да оңдолушу керек. Куюунун бетиндеги кирлердин кийинки чачуудан мурун таза жана жылмаланганын текшериңиз.
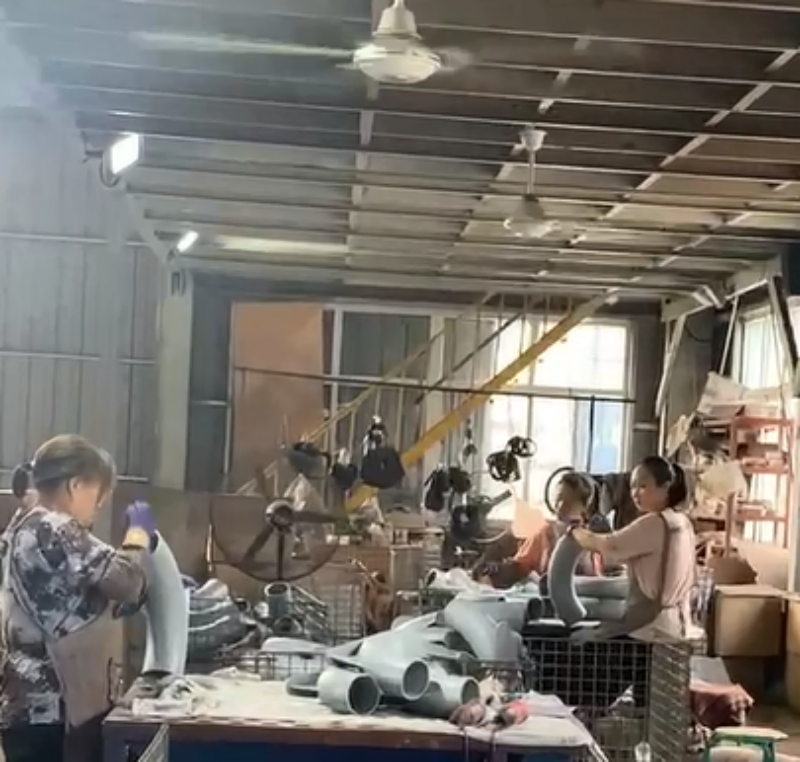
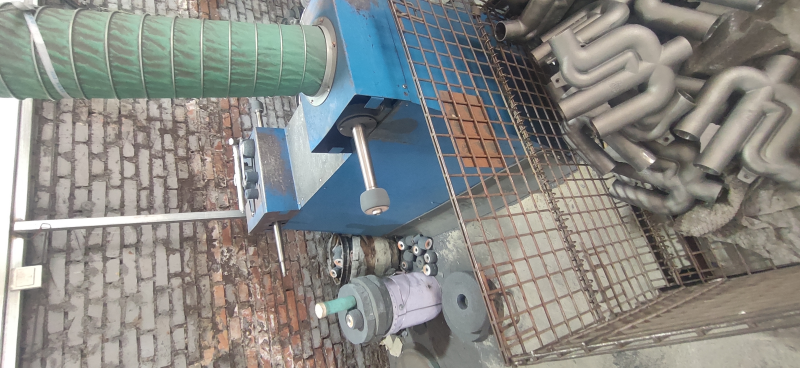
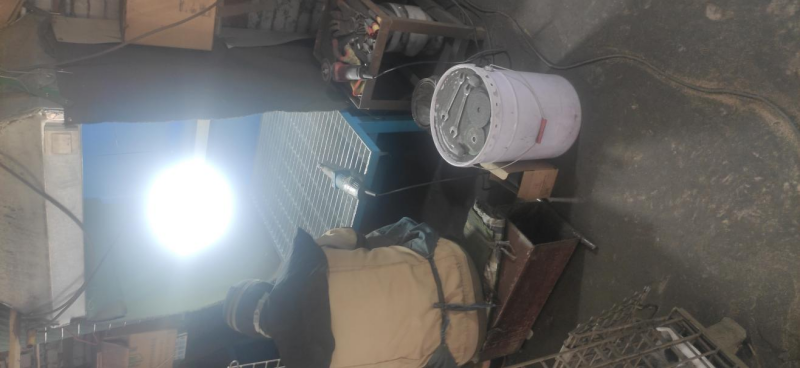
4. Сырткы дубалды жылтыратуу,Ички дубалды майдалоо,Майда майдалоо
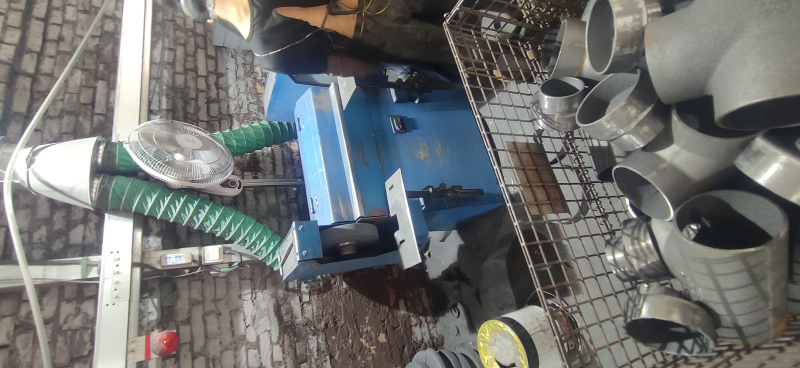
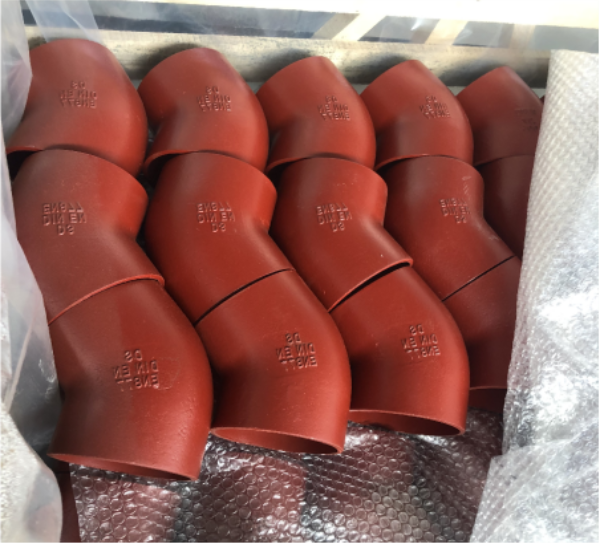
5. Боёо, порошок менен каптоо, таңгактоо
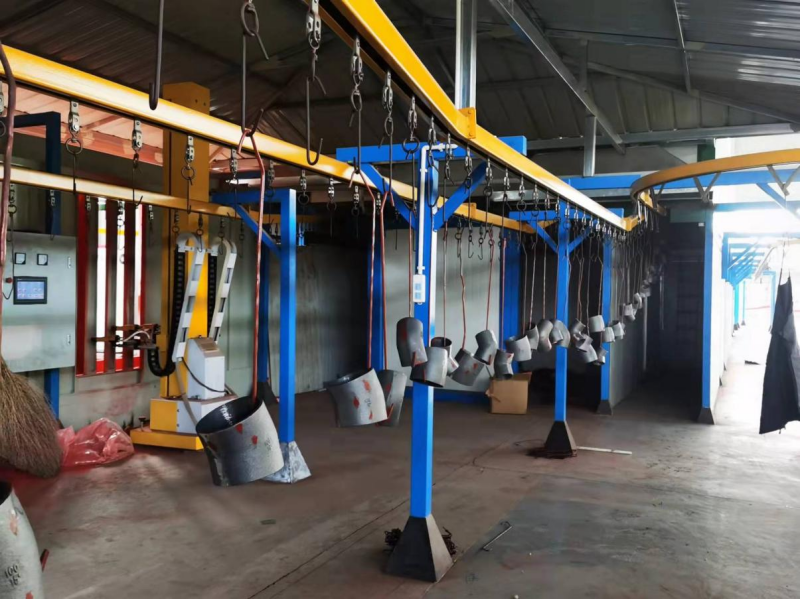
Боёкту чылоо: Түтүктөрдүн арматурасын 70-80°C чейин ысытып, эпоксиддик боёк чачуу керек.
Порошок чачыраткыч: Эпоксиддик порошок чачуудан мурун, түтүктөрдүн арматураларын 180-200℃ чейин ысытуу керек.