
Инфраструктуранын жана суюктук ташуу системаларынын борборунда жайгашкан ийкемдүү темир түтүктөрдүн ар бир бөлүгү суу менен газды гана эмес, ошондой эле шаардын өнүгүүсүнүн жана жарандардын жыргалчылыгынын тамырын да алып жүрөт. Бул жерде сапат жөн гана куру сөз эмес; бул болоттун ар бир дюймуна өрүлгөн жана ар бир процесске интеграцияланган ишеним жана милдеттенме.ДИНСЕНбул маанилүү жоопкерчиликти толук түшүнүп, ISO2531 эл аралык стандартын толук сактоо жана андан ашып түшүү аркылуу сапатты туруктуулук менен камсыз кылууну ишке ашырат, бул сапатты текшерүүнүн катуу симфониясын көрсөтөт.ISO2531 ийкемдүү темир түтүктөр.
Бул стандарт суу ташуу үчүн колдонулган ийкемдүү темир түтүктөрдүн, арматуралардын, аксессуарлардын жана алардын интерфейстеринин (мисалы, ичүүчү суу, сугат суусу ж.б.) техникалык талаптарын, сыноо ыкмаларын жана сапатын көзөмөлдөөнү аныктайт.
1. Пластикалык темир түтүкDE
Розетканын сырткы диаметрин айланасын лента менен өлчөө менен аныктоого болот. Же болбосо, кесилиштеги перпендикуляр чекиттерде суппорт менен эки өлчөө жүргүзүлүшү керек.Жумурткалыктын формуласы: Жумурткалык = (A1-A2)/(A1+A2).
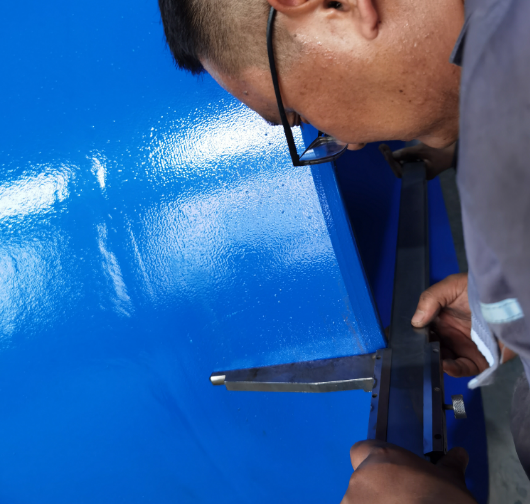
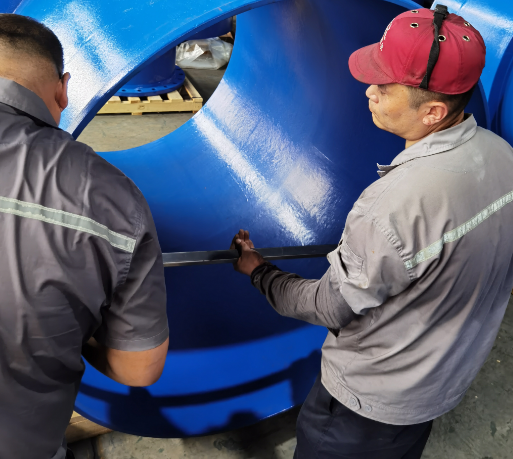
2.Пластикалык темир түтүкID
Борбордон чегинүүчү куюлган пластмассалуу темир түтүктүн ички диаметри болжол менен анын номиналдык диаметрине, DN маанисине, миллиметр менен барабар.
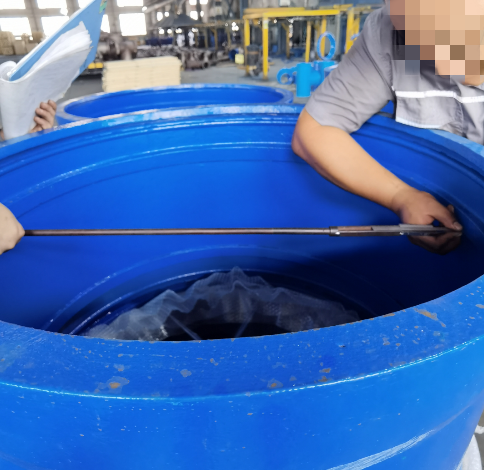
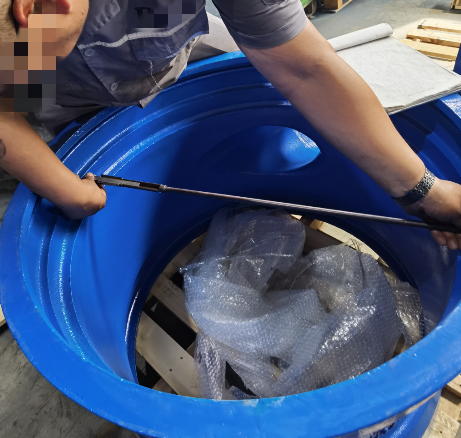
3. Пластикалык темир түтүкДубалдын калыңдыгы
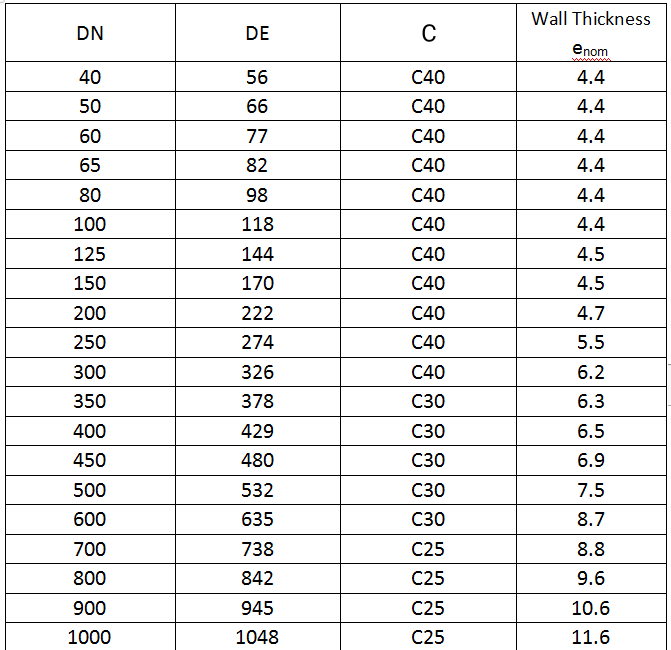
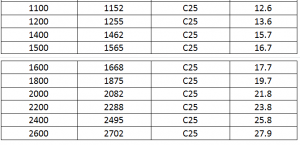
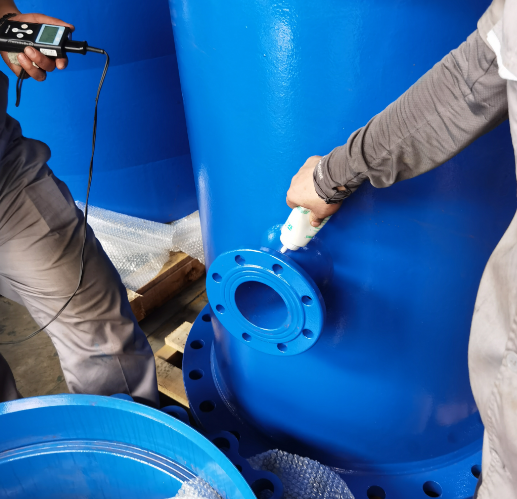
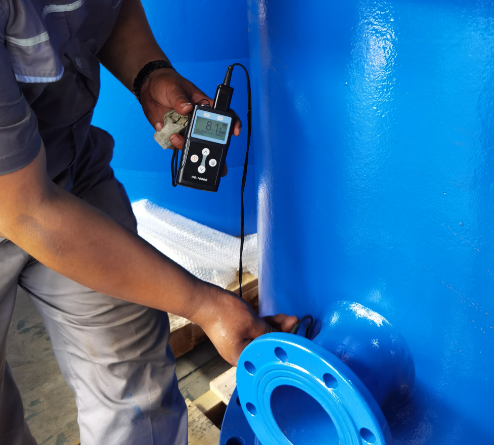
Өлчөнө турган жерге жабыштыруу үчүн ультраүн калыңдык өлчөгүчтү кандайдыр бир байланыштыруучу агент менен колдонуңуз. Аспаптын тактыгы 0,1 мм. Өлчөө позициясы продуктунун ар бир учунда жок дегенде эки карама-каршы жерде жайгашкан. Өлчөө жыйынтыктары төмөнкү таблицага дал келет:
4. Пластикалык темир түтүктүн узундугу
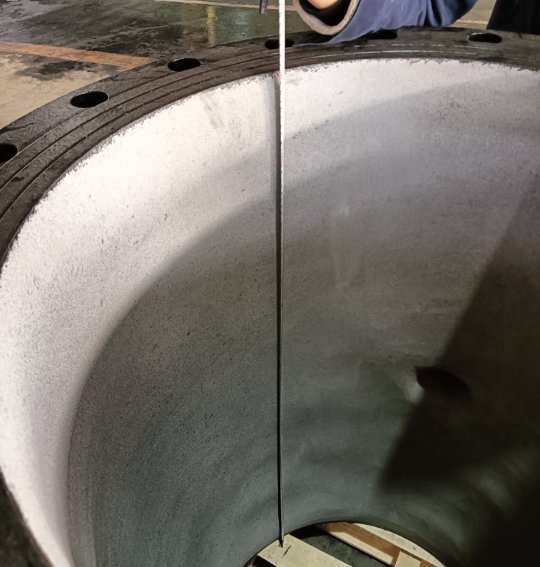
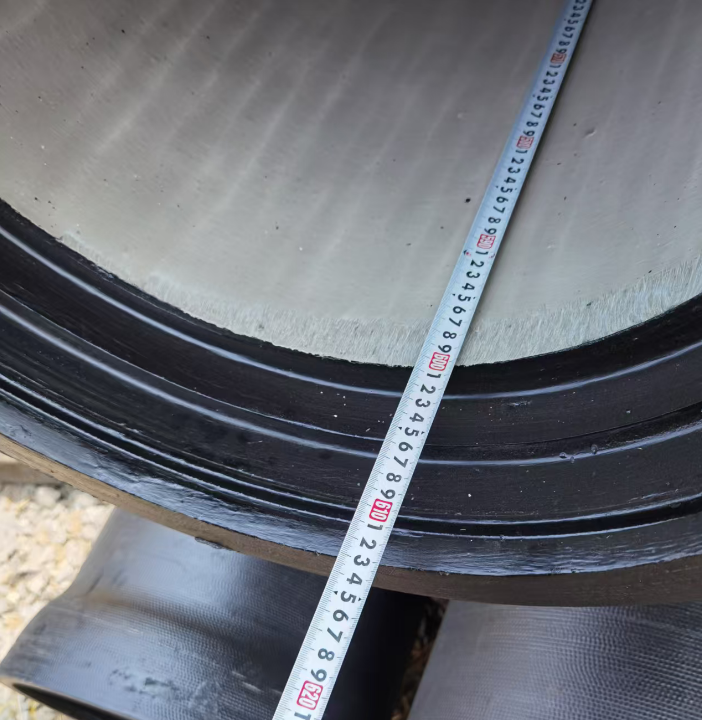
5. Эллиптикалык
Куйма түтүктүн кесилишинин тегерек эместиги.
Овалдуулук = 100 x (A1-A2) / (A1+A2)
A1: макс. A2: Мини
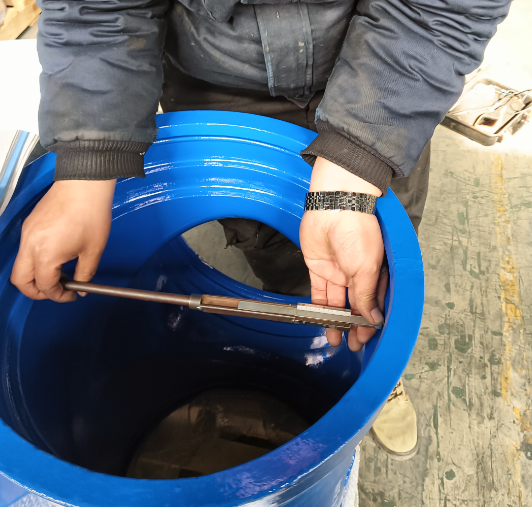
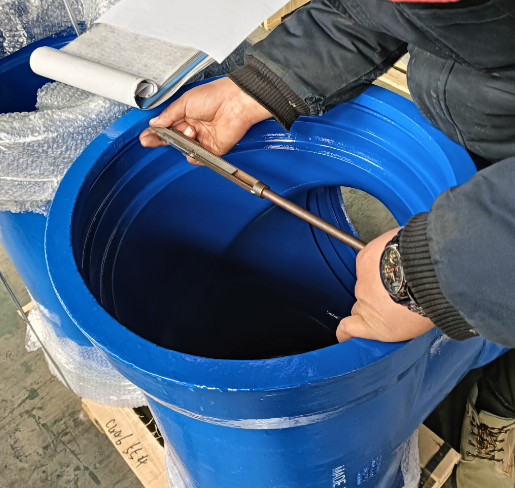
6. Түздүк
Куюлган түтүктөр түз болушу керек, максималдуу четтөө натыйжалуу узундуктун 0,125% ашпашы керек (6000 x 0,125% = 7,5 мм).Эгерде түтүк тоскоолдуксуз болсо, анын түздүгүн визуалдык текшерүү керек. Эгерде күмөн санасаңыз, төмөнкү ыкманы колдонуу керек.Түтүктүн түздүгүн текшерүү үчүн аны эки тирөөчтө же роликтерде октук багытта тоголотуңуз. Тиректердин/роликтердин ортосундагы аралык түтүктүн стандарттуу узундугунун кеминде 2/3 бөлүгүн түзүшү керек. Түздүктөн максималдуу четтөө чекити аныкталышы керек жана четтөө 7,5 мм чегинен ашпашы керек.
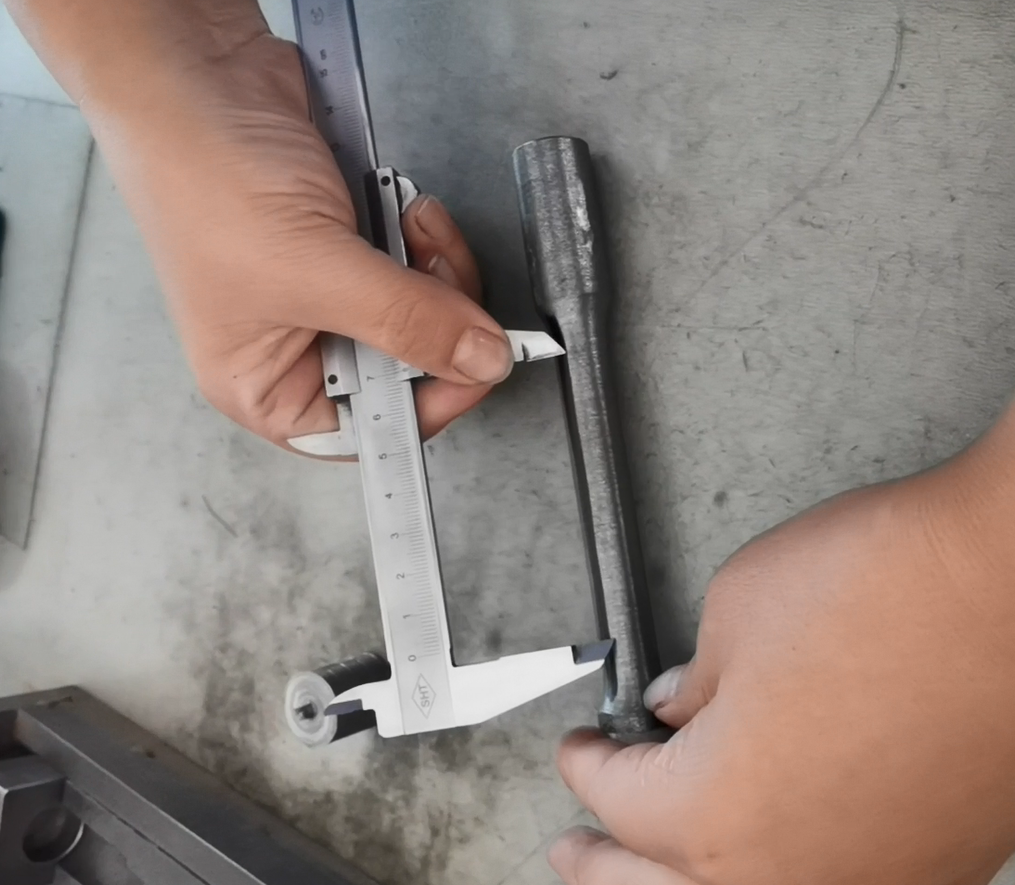
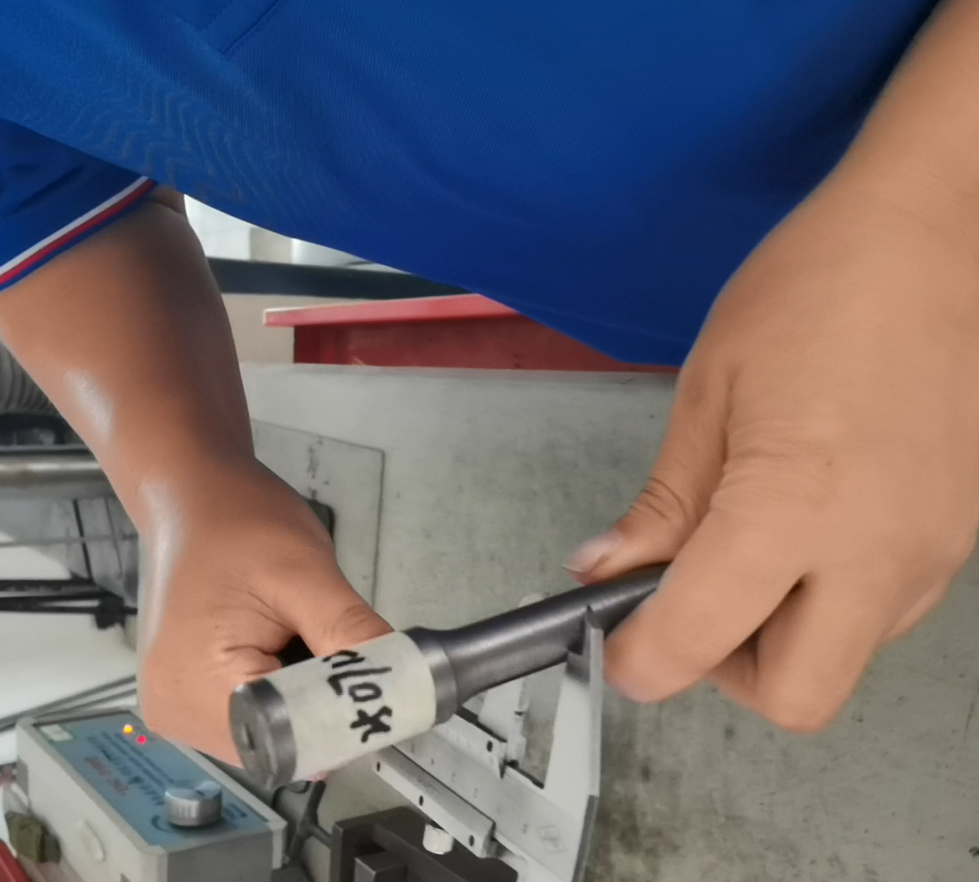
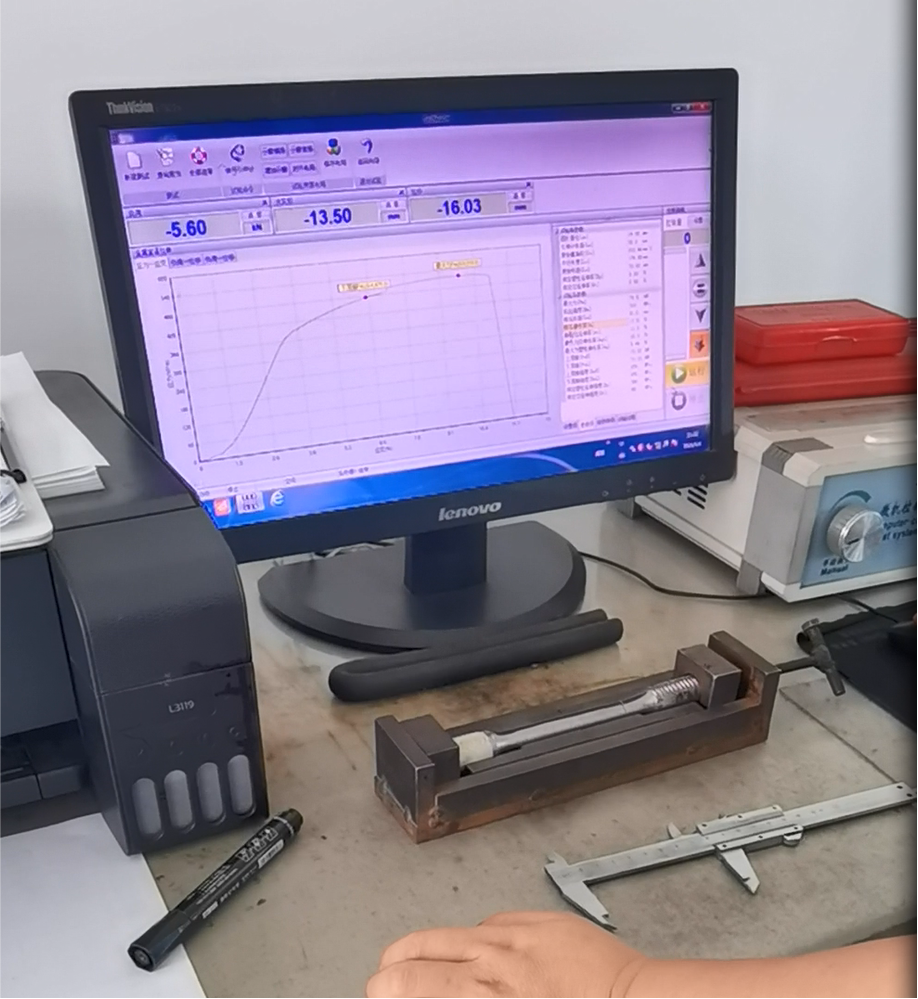
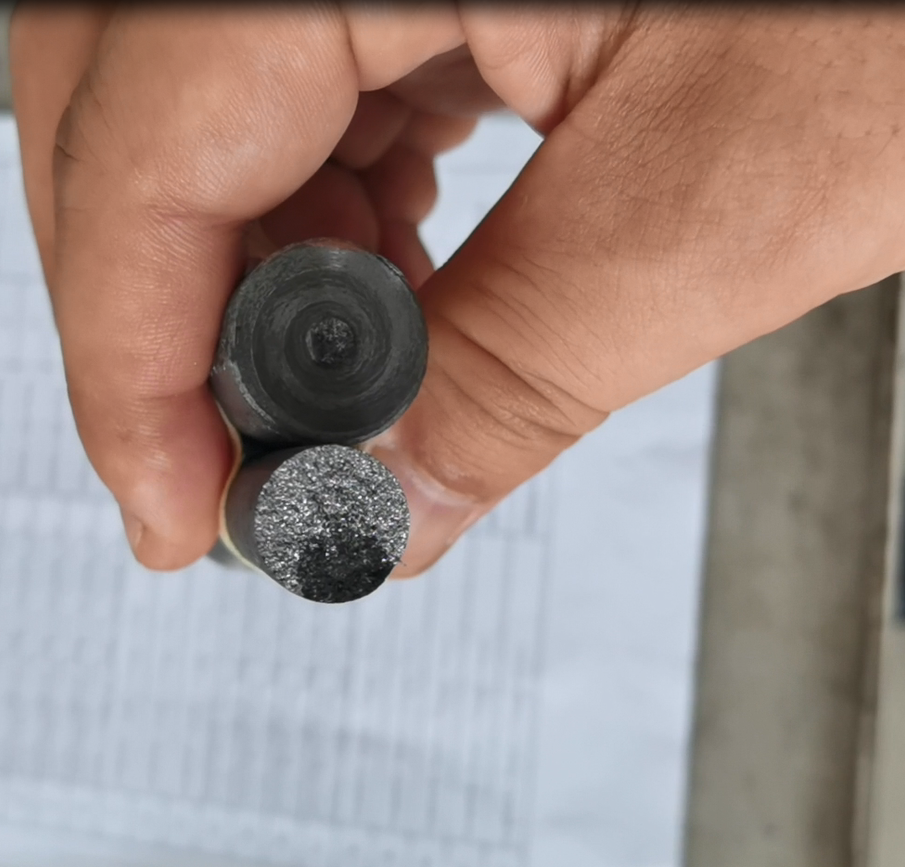
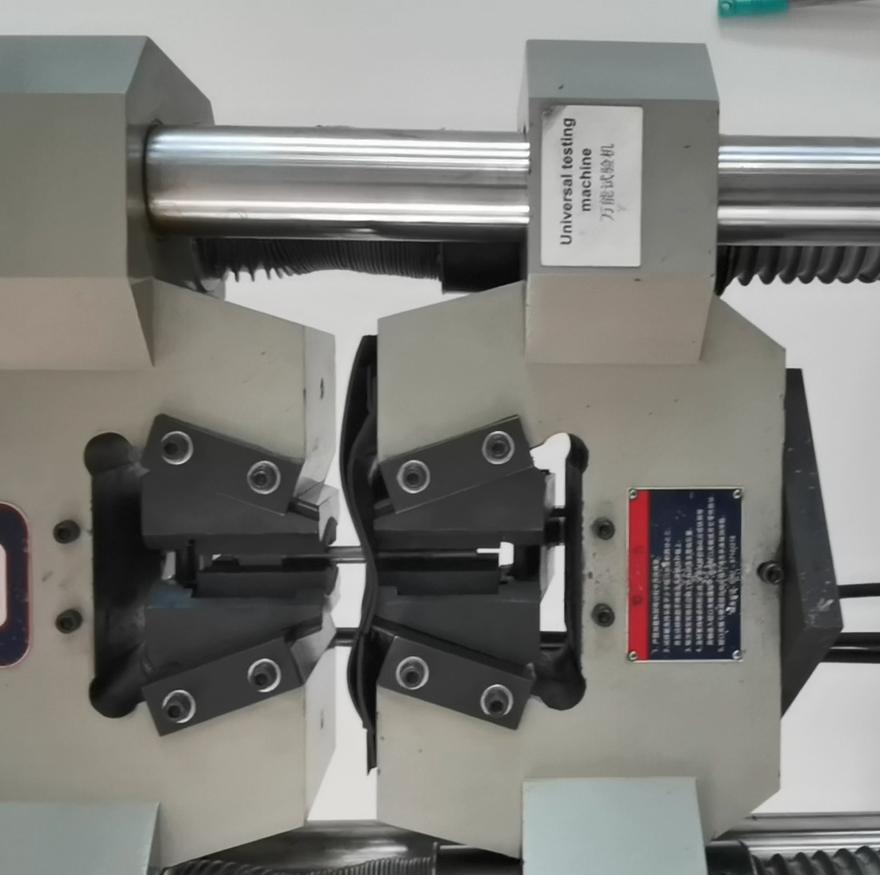
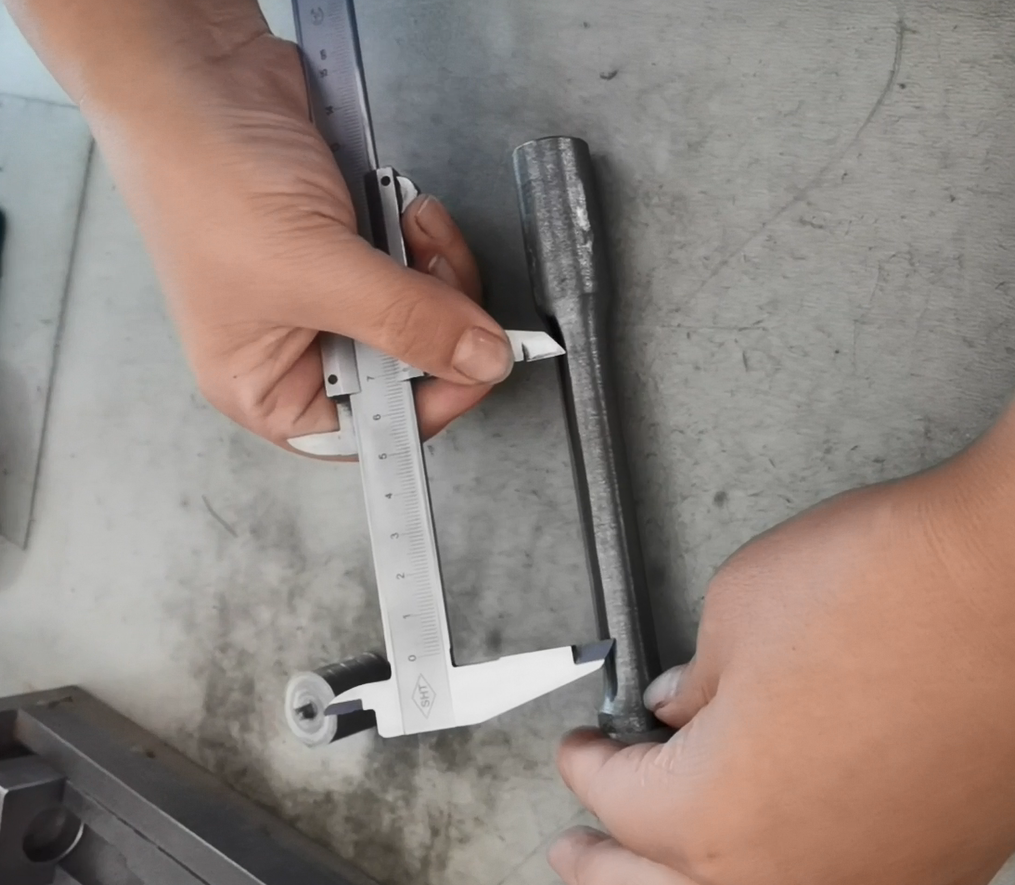
7. Созуу касиеттери
Талапкерлердин тандоо критерийлери төмөнкүлөр:
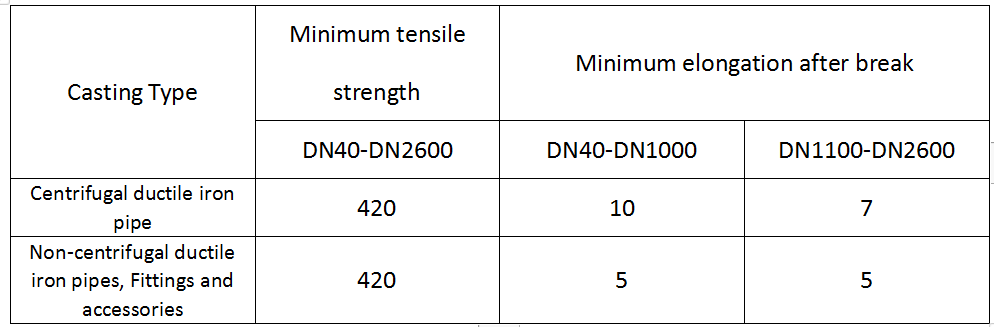
Иштебей калуу критерийлери: Сыноо үчүн бир эле үлгү шакекчесинен эки сыноо тилкесин алыңыз. Эгерде кайталанган үлгүдөгү бир сыноо тилкесинин механикалык касиеттери талаптарга жооп бербесе, түтүктөрдүн партиясы каралып, иштебей калууларды башкаруу процесси ишке ашырылат.
8. Бринеллдин катуулугу
Бринелл катуулук сыноочу түзүлүшү белгиленген диаметрдеги болот шарды белгиленген ылдамдыкта белгиленген сыноо күчү астында үлгүнүн бетине басуу менен иштейт. Андан кийин белгиленген сыноо күчү белгиленген убакытка чейин сакталгандан кийин күч алынып салынат. Металлдын Бринелл катуулук көрсөткүчү оюктун тоголок бетинин аянтына колдонулган орточо басым катары көрсөтүлөт. Бринелл катуулук көрсөткүчүнө үлгүдөгү микроскопиялык бөлүнүү же курамдык бирдей эместиктер таасир этпейт. Оюктун аянтынын колдонулган жүктөмгө болгон катышын эсептөө менен, ал материалдын ийкемдүүлүгү жана эскирүүгө туруктуулугу сыяктуу касиеттерин объективдүү түрдө баалайт жана көбүнчө өнөр жайлык сапатты көзөмөлдөө үчүн эталондук стандарт катары колдонулат.
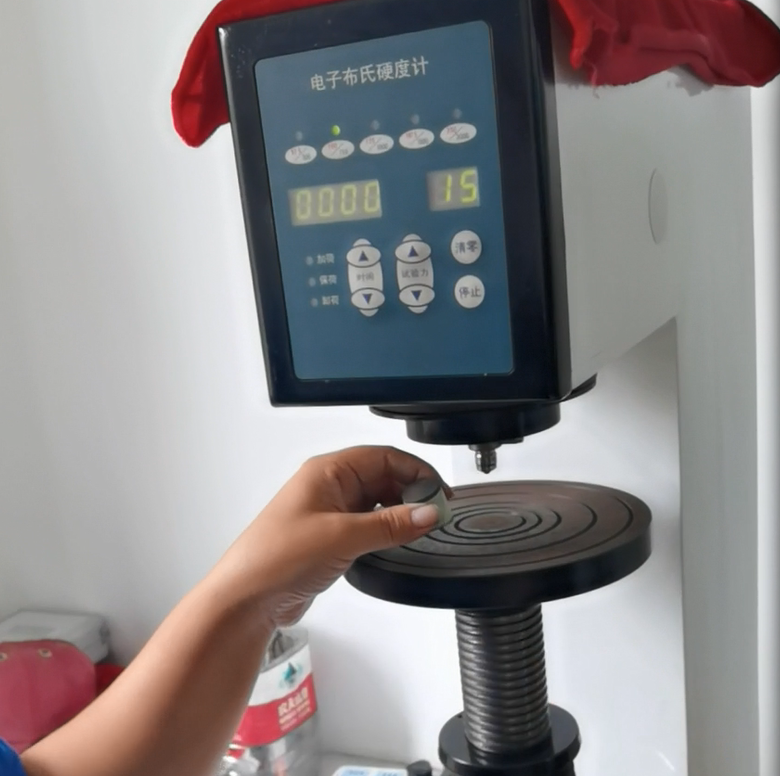
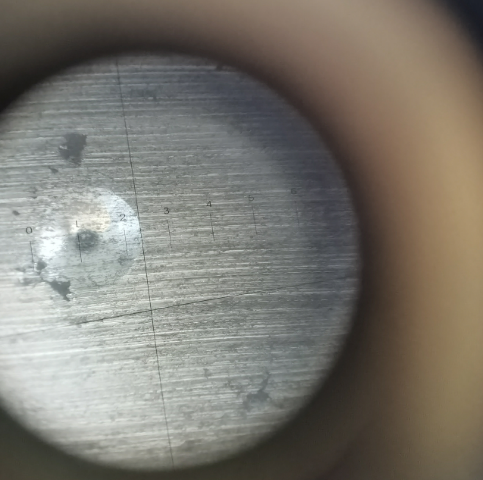
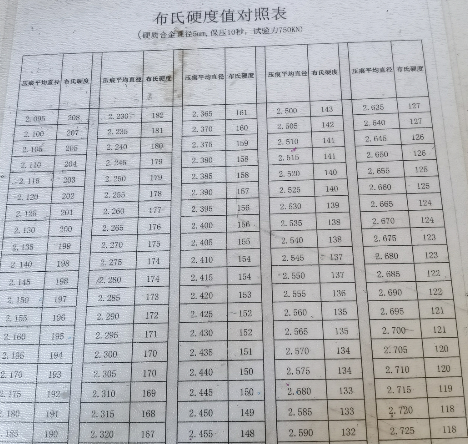
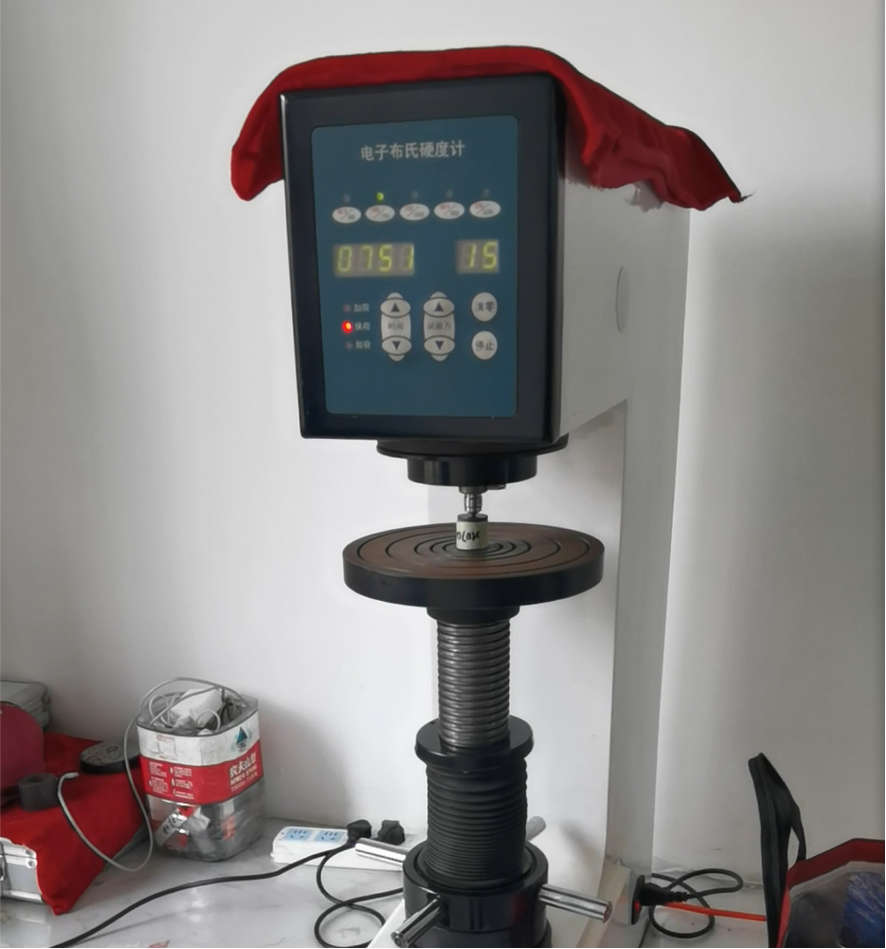
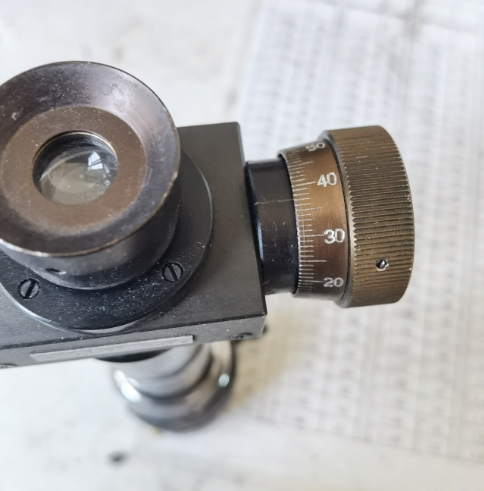
Борбордон чегинүүчү ийкемдүү темир түтүктөрдүн Бринелл катуулугу 230 HBW ашпашы керек, ал эми борбордон чегинүүчү эмес ийкемдүү темир түтүктөрдүн, арматуралардын жана аксессуарлардын Бринелл катуулугу 250 HBW ашпашы керек. Ширетилген тетиктердин ысыкка таасир этүүчү зонасында Бринелл катуулугунун жогорку маанисине жол берилет.
9. Ийилчээк темирдин химиялык курамы, спектрдик аныктоо
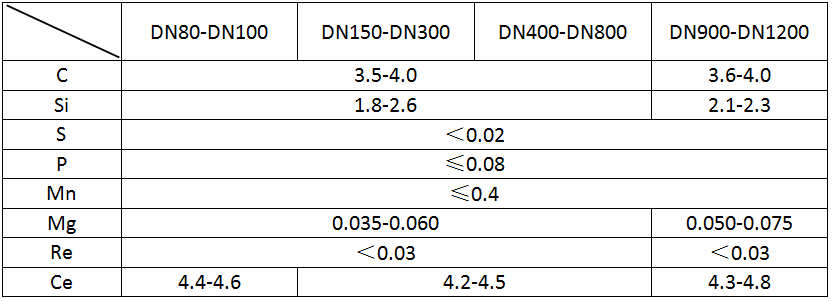
Спектроскопиялык ыкмалар ийкемдүү чоюндагы кремний жана магний сыяктуу негизги элементтердин курамын реалдуу убакыт режиминде талдай алат (мисалы, кремнийдин акыркы курамы ферриттик ийкемдүү чоюндун төмөнкү температурадагы сокку бышыктыгына түздөн-түз таасир этет), жогорку ылдамдыктагы сыноо үчүн салттуу химиялык ыкмаларды алмаштырат жана алдын ала куюу процессин жөнгө салат. Көмүртек жана күкүрт сыяктуу элементтердин бөлүштүрүлүшүн өлчөө менен, биз графиттин түйүндүүлүк ылдамдыгы (сфероиддешүү ылдамдыгы ≥90%) талап кылынган созулууга (≥420 МПа) жана узарууга (≥10%) жооп берерин камсыздайбыз. Куюу процессинде металлдын курамын реалдуу убакыт режиминде көзөмөлдөө калдыктарды азайтат жана ийкемдүү темир түтүктөрүнүн жана арматураларынын ички сапатын жакшыртат.
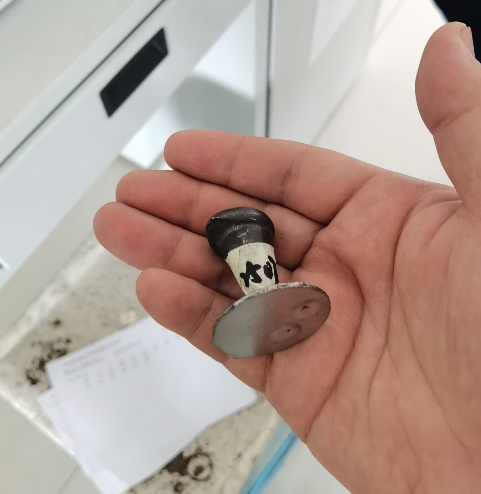
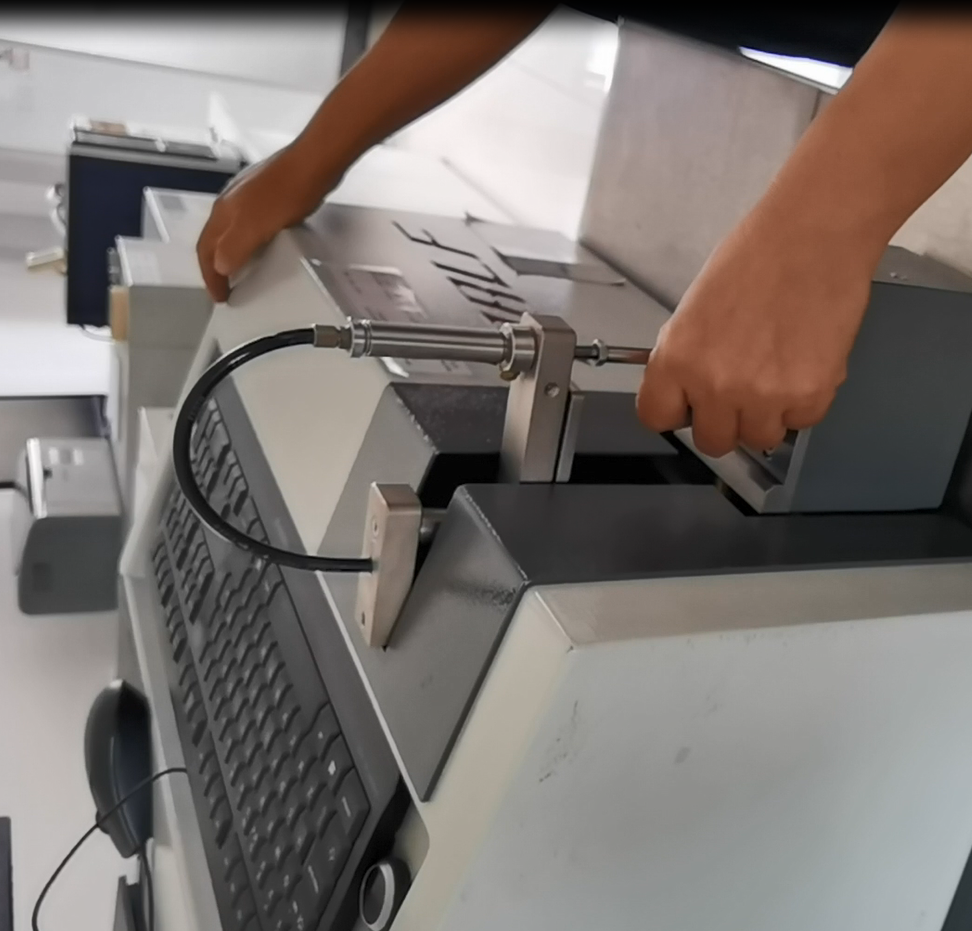
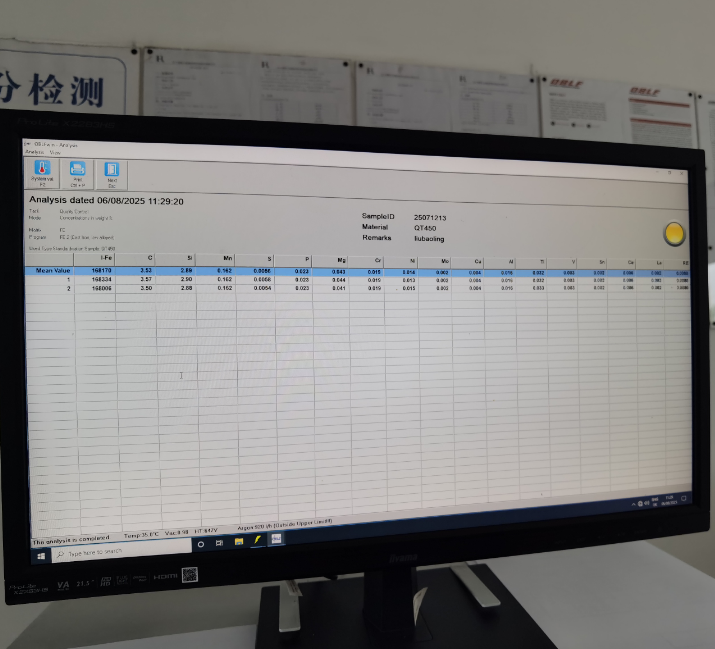
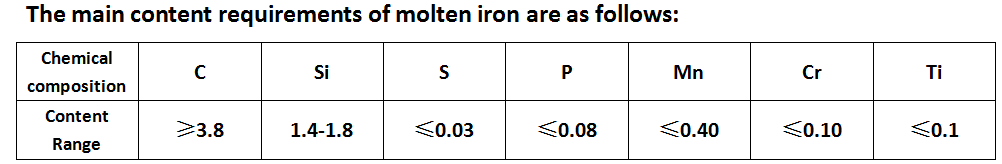
Сфероидизациядан кийин эритилген темирдин негизги компоненттерин көзөмөлдөө талаптары
Толук сапатты текшерүү отчетун алыңыз
Жарыяланган убактысы: 2025-жылдын 11-сентябры



